Une bride de fonte cassée en 2 morceaux, qu’on croit réparable au poste classique en 5 minutes, peut finir avec une fissure encore plus large et une pièce bonne pour la benne. La fonte n’a rien à voir avec l’acier quand il s’agit de soudage, et c’est exactement ce qui piège 9 bricoleurs sur 10.
Peut-on souder de la fonte ? Oui, mais pas n’importe comment. La teneur en carbone de ce matériau, souvent supérieure à 2 %, le rend cassant et sensible aux chocs thermiques. Comprendre comment souder de la fonte, c’est d’abord accepter qu’on ne travaille pas ce métal comme de la tôle. Il faut préchauffer, choisir le bon procédé, et refroidir lentement, sous peine de voir apparaître des fissures juste après le soudage, parfois même plusieurs heures plus tard.
Selon les données techniques publiées par l’Institut de Soudure, la fonte grise reste l’un des matériaux les plus délicats à réparer par soudage en raison de sa structure graphitique et de sa fragilité au refroidissement rapide.
Pourquoi la fonte pose autant de problèmes en soudage ?
La fonte, c’est du fer chargé de carbone, parfois de silicium. Ce carbone en excès migre vers les bords de la zone chauffée et forme du carbure de fer, une structure dure et cassante. C’est cette fragilité qui explique la plupart des échecs de soudure fonte acier chez les débutants.
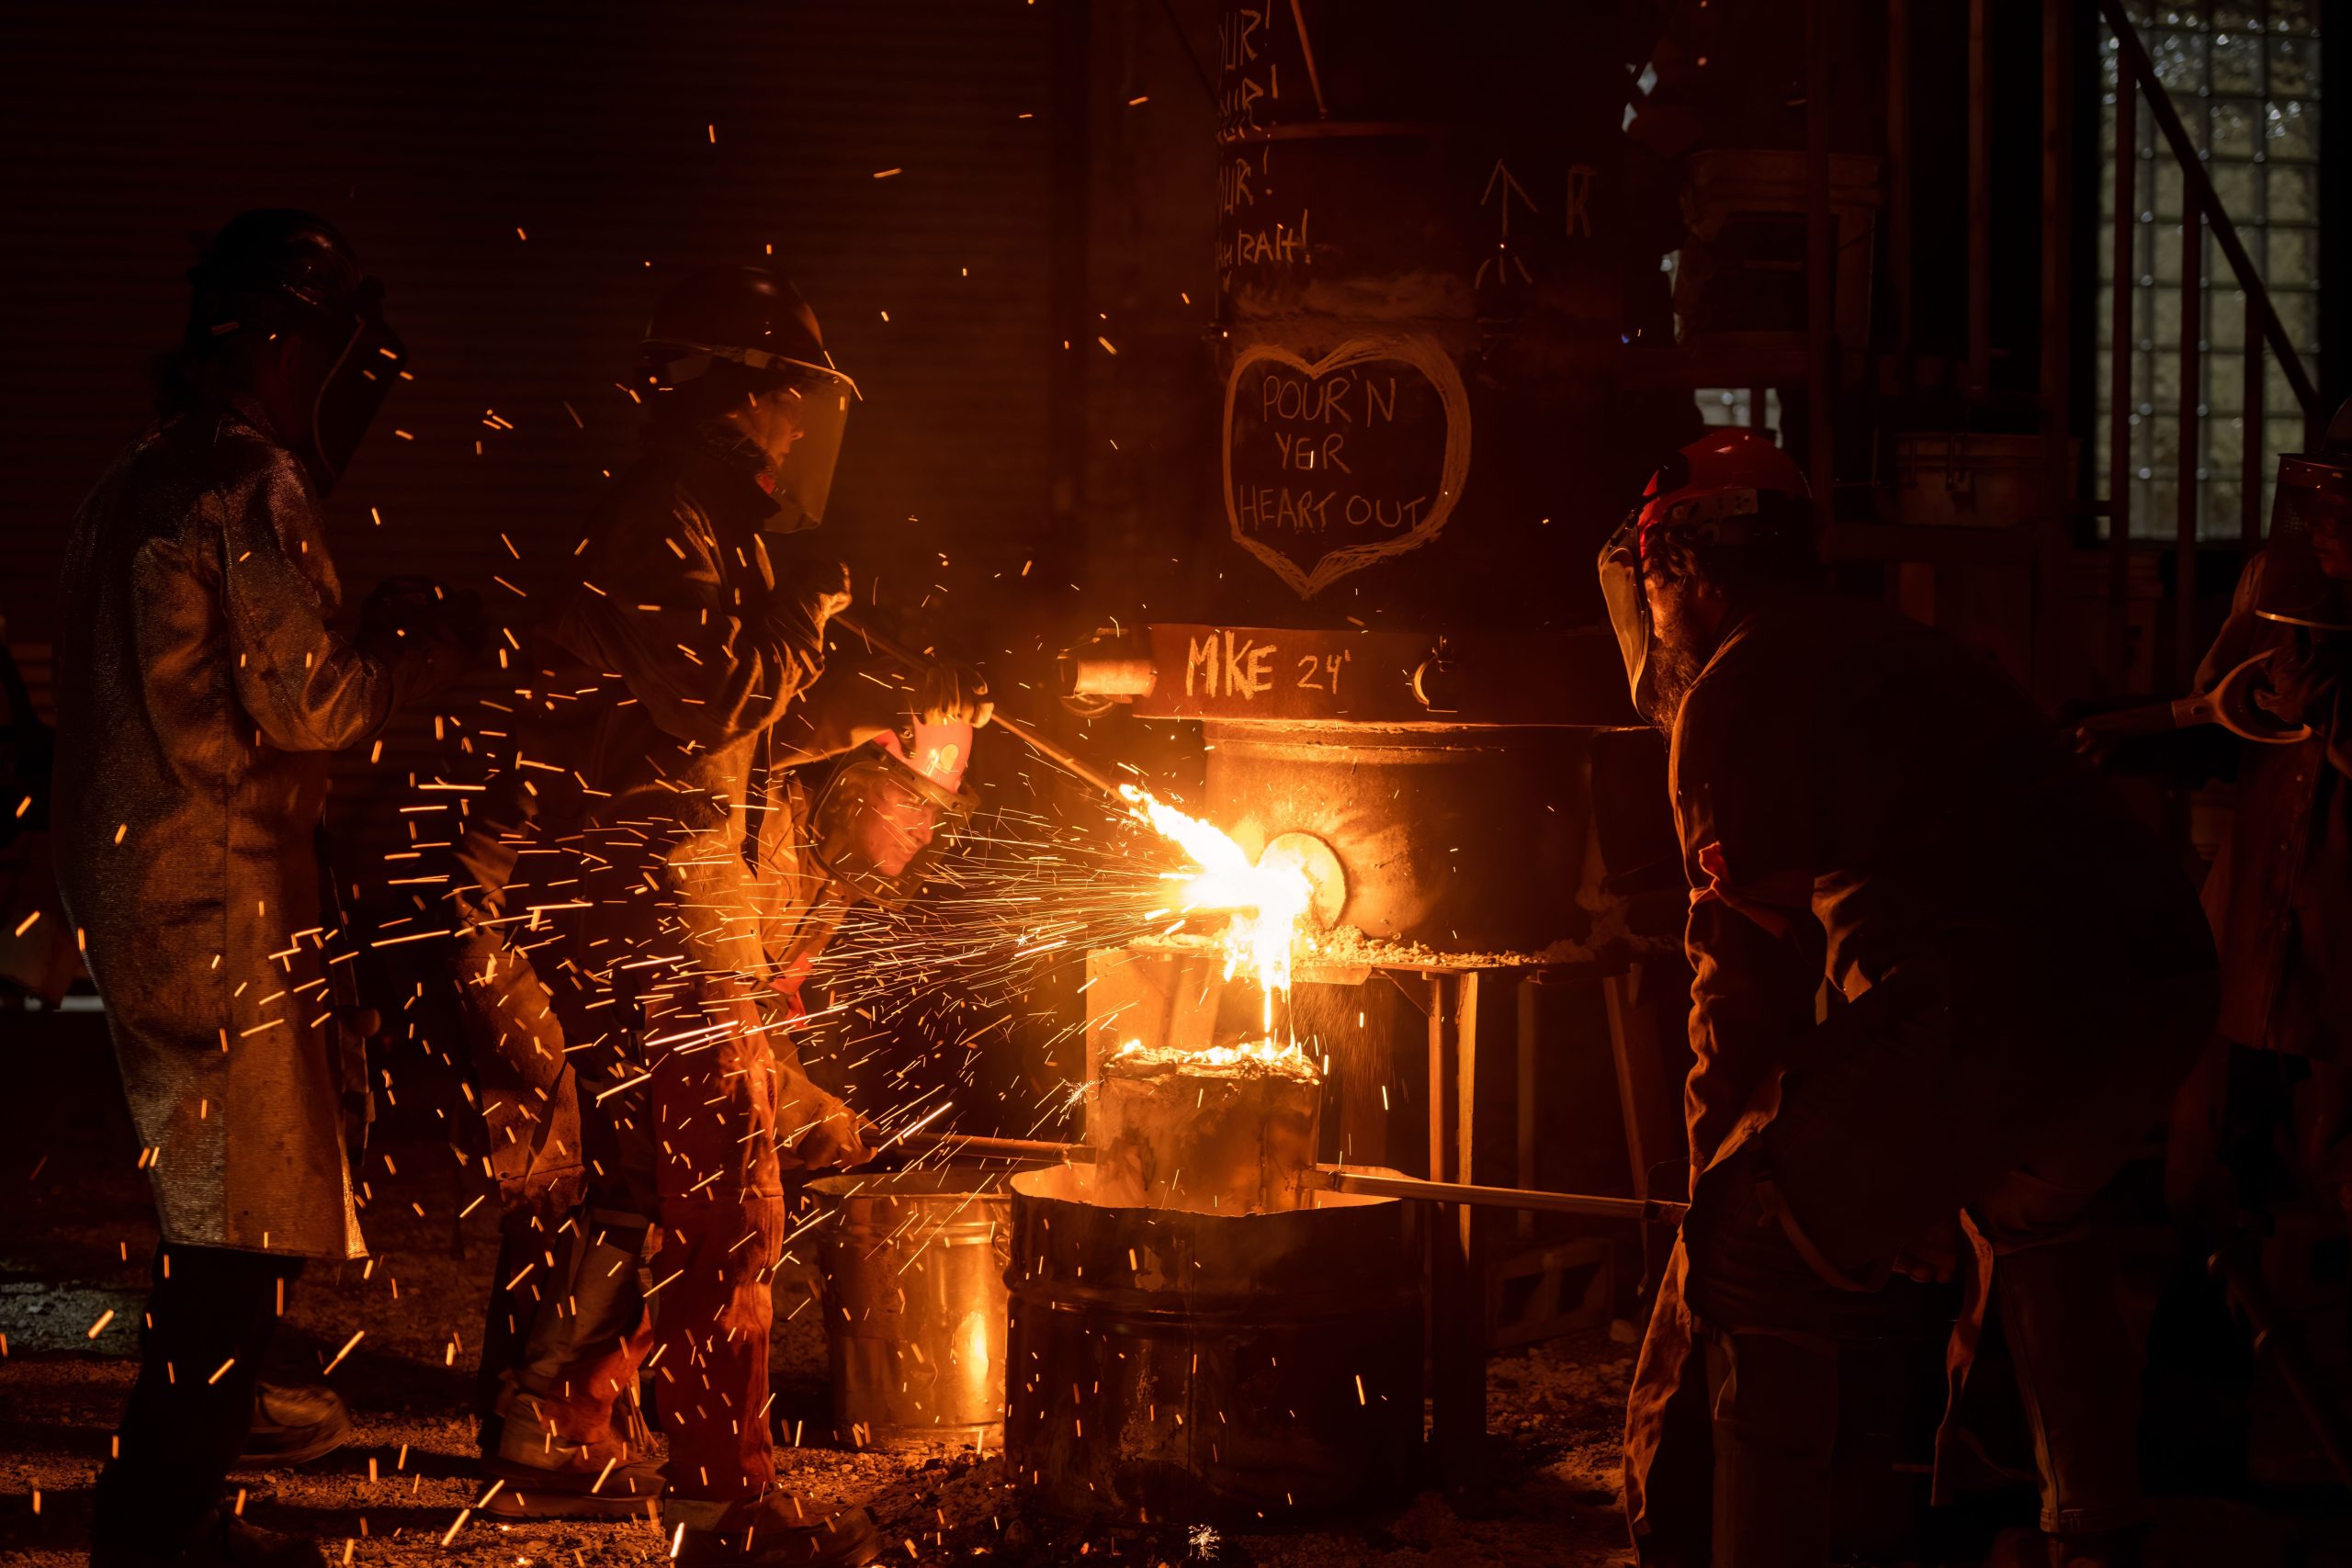
Chauffe trop vite, et le choc thermique fissure la pièce sur place. Refroidis trop brutalement, et la fissure apparaît des heures après, parfois le lendemain. C’est frustrant, mais c’est la nature du matériau qui commande, pas ta technique de soudage.
Les trois types de fonte à connaître
- La fonte grise, la plus courante, présente dans les carters, les brides et les pièces de robinetterie ancienne.
- La fonte ductile (nodulaire), plus résistante aux chocs, utilisée sur les canalisations modernes.
- La fonte blanche, extrêmement dure et cassante, quasiment impossible à souder correctement.
Comment souder la fonte à l’arc ?
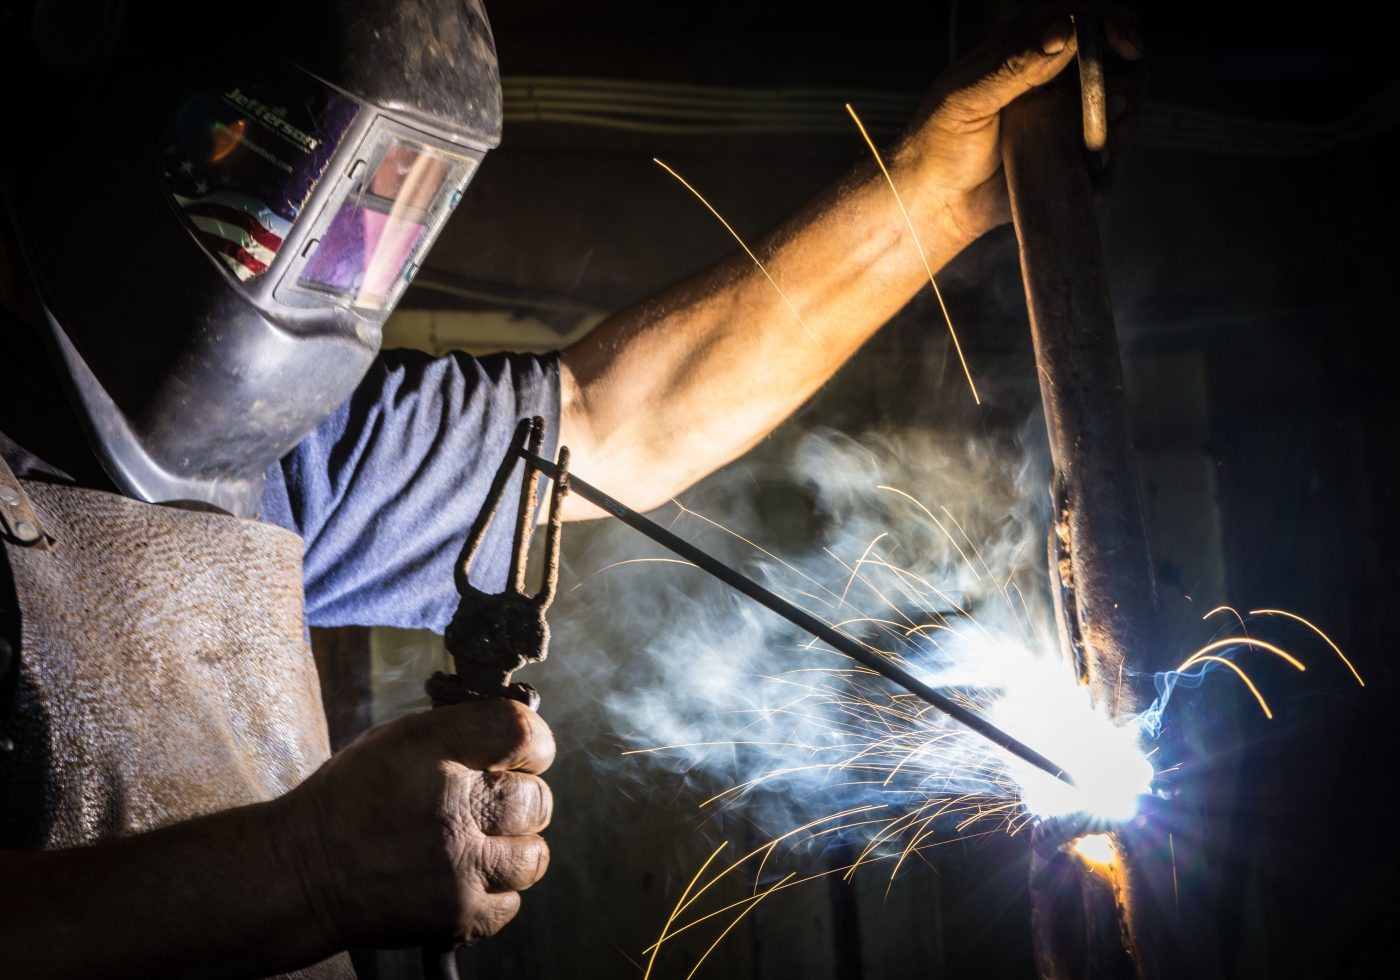
Le soudage à l’arc électrode enrobée reste la méthode la plus accessible pour un atelier bien équipé. Le soudage des fontes à l’arc demande une électrode spécifique, jamais une baguette d’acier classique. Utilise des électrodes au nickel pur ou au nickel-fer, elles absorbent mieux les déformations et limitent le risque de fissuration.
Les étapes concrètes
Meule d’abord les bords à souder pour enlever rouille, peinture et graisse, sur environ deux centimètres de large. Préchauffe ensuite la pièce entre 300 et 600 degrés selon son épaisseur, à l’aide d’un chalumeau ou d’un four si la pièce le permet. Soude ensuite par petits cordons courts, en martelant chaque passe encore chaude pour détendre les contraintes internes.
D’après les recommandations techniques d’Expondo, fabricant de matériel de soudage, la pièce réparée doit être réchauffée entre 500 et 600 degrés Celsius après soudage, puis refroidie lentement pour éviter toute fissure.
Le refroidissement est l’étape que tout le monde bâcle, et c’est une erreur qui coûte cher. Enveloppe la pièce dans un sable sec, une couverture isolante ou de la vermiculite, jamais à l’air libre direct. Ce refroidissement lent, étalé sur plusieurs heures, évite les tensions internes responsables des fissures différées.
Avec quoi souder de la fonte ? Le choix des consommables
Le choix du métal d’apport change tout le résultat final. Les baguettes en nickel pur (NiFe ou Ni 99) offrent la meilleure tenue pour une réparation durable, mais elles coûtent cher, il faut le dire franchement.
| Procédé | Consommable recommandé | Usage typique |
|---|---|---|
| Arc électrode enrobée | Électrode nickel ou nickel-fer | Réparation de pièces mécaniques, carters |
| Brasage au chalumeau | Baguette laiton, flux décapant | Radiateurs anciens, tuyauteries fines |
| MIG/MAG | Fil inox ou fourré nickelé | Petites réparations rapides, hors structure |
Les baguettes inox donnent aussi de bons résultats, moins chères et plus faciles à trouver en magasin de bricolage. Elles conviennent bien pour des réparations qui ne subissent pas de gros efforts mécaniques.
Comment souder de la fonte avec de l’acier ?
Souder acier sur fonte, c’est le cas de figure le plus courant en atelier : une pièce de fonte ancienne à raccorder à un élément neuf. Le souci, c’est que ces deux métaux ne se dilatent pas pareil sous la chaleur. La soudure fonte acier réussie repose sur une électrode nickelée qui absorbe cette différence de dilatation, jamais sur une baguette acier standard.
Prépare tes chanfreins en V pour multiplier les points d’accroche. Pointe la pièce avant de souder, pour éviter tout mouvement pendant le chauffage. Soude par petits cordons de trois à quatre centimètres maximum, en laissant refroidir légèrement entre chaque passe, sans jamais dépasser les 150 degrés entre deux cordons.
Souder de la fonte au chalumeau, une alternative accessible ?
Le chalumeau reste une option intéressante pour qui n’a pas de poste à souder à l’arc à disposition. C’est en réalité plus proche du brasage que du soudage à proprement parler, et ça change la donne pour les débutants.
Comment braser de la fonte au chalumeau
Le brasage utilise une baguette de laiton qui fond autour de 900 degrés, bien en dessous du point de fusion de la fonte. Cette température plus basse limite fortement le risque de fissuration, ce qui en fait une méthode plus sûre pour un atelier amateur. Chauffe la pièce en douceur, applique un flux décapant, puis dépose le laiton qui va accrocher par capillarité sur les bords préparés.
La fonte contient généralement entre 2 et 4 % de carbone selon les analyses de Guilbert Express, spécialiste des consommables de soudage, contre moins de 2 % pour l’acier.
Pour les débutants, le brasage est souvent préférable à l’arc électrique. Le risque de fissure y est bien moindre, et le résultat tient très correctement sur des pièces qui ne subissent pas de gros efforts mécaniques.
Comment coller de la fonte quand le soudage n’est pas envisageable ?
Certaines situations ne permettent tout simplement pas de sortir le poste à souder. Une pièce trop fine, un accès impossible, ou une envie légitime d’éviter le risque de fissure. Dans ce cas, les résines époxy chargées métal, comme celles de la gamme Loctite ou Sika, offrent une résistance mécanique correcte pour des réparations non structurelles.
- Ponce et dégraisse soigneusement la surface avant application.
- Respecte scrupuleusement le temps de séchage indiqué par le fabricant, souvent 24 heures pour une résistance maximale.
- Réserve cette solution aux pièces peu sollicitées mécaniquement, jamais à un organe de sécurité.
Ne compte jamais sur une colle pour réparer une pièce qui encaisse des vibrations ou de la charge, ça ne tiendra pas ! Cette solution dépanne, elle ne remplace pas une vraie réparation par soudage.
Retiens l’essentiel : pour bien souder de la fonte, préchauffe toujours la pièce, choisis une électrode nickelée plutôt qu’acier, et laisse refroidir lentement sous isolant. Ces trois gestes évitent la grande majorité des fissures qui découragent les débutants. Prends le temps de bien préparer ta pièce, et ta réparation tiendra dans la durée !
Questions fréquentes
Quelles sont les meilleures techniques pour braser de la fonte au chalumeau ?
Chauffez la pièce progressivement, appliquez un flux décapant, puis déposez une baguette de laiton qui fond autour de 900°C. Cette température basse limite fortement le risque de fissuration, idéal pour les débutants.
Est-il vraiment possible de souder de la fonte sans la ruiner ?
Oui, mais en respectant trois étapes essentielles : préchauffage entre 300 et 600°C, électrodes nickelées, et refroidissement lent sous isolant. Sans cela, des fissures apparaissent immédiatement ou différées.
Quelle est la meilleure méthode pour souder de la fonte avec un poste à l’arc ?
Utilisez des électrodes nickel ou nickel-fer, chauffez la pièce à 300-600°C, soudez par petits cordons en martelant, puis réchauffez à 500-600°C avant un refroidissement lent sous sable ou vermiculite.
Avec quoi coller de la fonte si le soudage n’est pas possible ?
Les résines époxy chargées métal comme Loctite ou Sika offrent une résistance correcte pour les réparations non structurelles. Poncez, dégraissez soigneusement et respectez le temps de séchage de 24h minimum.